后道包装自动化升级指南:全自动套膜热收缩机与封箱机协同应用解析
当一条生产线的灌装、贴标环节效率飙升,而后段的套膜、封箱、打包却频频卡壳时,整条线的实际产出往往被拖累三成以上。这不是设备单机性能的问题,而是工序衔接的逻辑没理顺。惠州固尔琦智能设备有限公司在服务大量日化、食品、建材客户后,发现很多工厂的瓶颈恰恰藏在“最后一米”的输送与合流节奏上。
协同的底层逻辑:速度匹配与节拍缓冲
全自动套膜热收缩机与胶带封箱机并非简单的“串联”。前者处理的是产品与膜料的收缩贴合,后者负责纸箱的成型与封口,两者中间通常需要一段动力输送缓冲带。以惠州固尔琦智能设备有限公司的常见配置为例,套膜机出料速度约为25-35包/分钟,而高速胶带封箱机可达40箱/分钟,若不做速度匹配,封箱机要么空转,要么瞬间拥堵。解决之道是在两机之间增设一个带光电感应的积放滚筒,利用积放原理吸收速度差。
实操中的三个关键参数调整
第一,热收缩炉的温度梯度不能一刀切。PE膜与POF膜的收缩率差异明显,前者炉温建议设在160℃-180℃,后者则需降至140℃-160℃,且风速要调至中档,避免薄壁纸箱被吹塌。第二,封箱机的胶带张力需根据纸箱重量动态调节——轻载箱体(小于5kg)张力调至2.5-3.0kgf,重载箱体则需上调至4.0kgf以上,否则容易出现“虚粘”或“拉丝”。第三,纸箱打包机的捆紧力务必设定为破坏性测试值的80%,过紧会压溃瓦楞纸,过松则运输途中散包。
惠州固尔琦智能设备有限公司的技术人员在实际调试中,还特别强调纸箱成型机与封箱机之间的导柱间距。当纸箱宽度从300mm切换到450mm时,若采用手动调宽,单次停机损耗约8分钟;而采用电动调宽后,切换时间压缩至45秒内,这对多品种小批量订单至关重要。
协同后的数据表现:不只是省一个人工
我们以一条典型的饮料后段包装线为例,改造前使用人工套膜+半自动封箱,整线用工4人,综合效率约18箱/分钟。引入全自动套膜热收缩机与胶带封箱机协同作业后,整线用工降至1人(仅需巡视加膜料),效率提升至32箱/分钟,且膜料损耗率从8%降至2.5%。若再叠加纸箱打包机形成完整闭环,日产能(8小时)可从8640箱提升至15360箱,增幅接近78%。
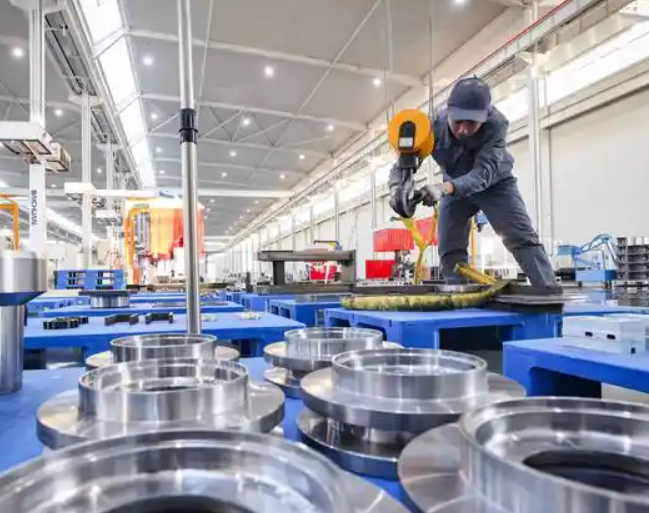
另有一组值得关注的数据:协同流水线上,因套膜不紧导致的退货率从0.6%下降至0.15%。这背后是热收缩机风道设计的细节——惠州固尔琦智能设备有限公司推荐采用双侧风刀+底部回风结构,使膜料收缩时受力均匀,避免因单侧收缩过快产生褶皱,进而影响后续封箱机的识别传感器。
选型时的三个易错点提醒
不少客户在采购后段包装流水线设备时,只盯着单机速度参数,忽略了输送线高度一致性与电气接口协议。套膜机出料高度通常为850mm,而封箱机进料高度若为750mm,中间就必须增加斜坡过渡,这会导致小体积产品侧翻。更隐蔽的问题是PLC通讯协议不统一,协同控制时信号延迟超过200ms就会造成卡箱。因此,建议优先选择同一厂家成套供应的后段包装流水线设备,如惠州固尔琦智能设备有限公司的整线方案,从套膜、封箱到打包均采用统一的总线控制,调试周期可缩短40%以上。
最后回到实际维护层面。协同线并非一劳永逸,建议每月检查一次热收缩机的输送链条张紧度,以及封箱机胶带切刀的磨损情况。当切刀变钝时,胶带切口会出现毛边,这看似小事,却会触发打包机的光电误判,导致整线停机。这也是为什么我们强调,后段包装的稳定性,往往取决于最不显眼的那个环节。