惠州固尔琦全自动套膜热收缩包装机在食品行业整线中的应用优势
食品行业后段包装环节,长期面临人力成本攀升与产能爬坡的双重压力。尤其在套膜、封箱、打包这三道工序上,传统半自动设备依赖人工辅助,效率瓶颈明显。惠州固尔琦智能设备有限公司在服务众多食品企业的过程中发现,真正制约整线效率的,往往不是单机速度,而是工序间的衔接逻辑。
单机性能的边界与整线协同的痛点
以全自动套膜热收缩机为例,单台设备每分钟处理30-50包并不罕见,但一旦前后端出现堵料或空档,整线实际产出可能骤降至设计产能的60%。胶带封箱机如果调整规格耗时过长,换产期间的人工等待更是隐形浪费。纸箱打包机的捆扎频率若与上游节拍不匹配,同样会造成堆叠混乱。
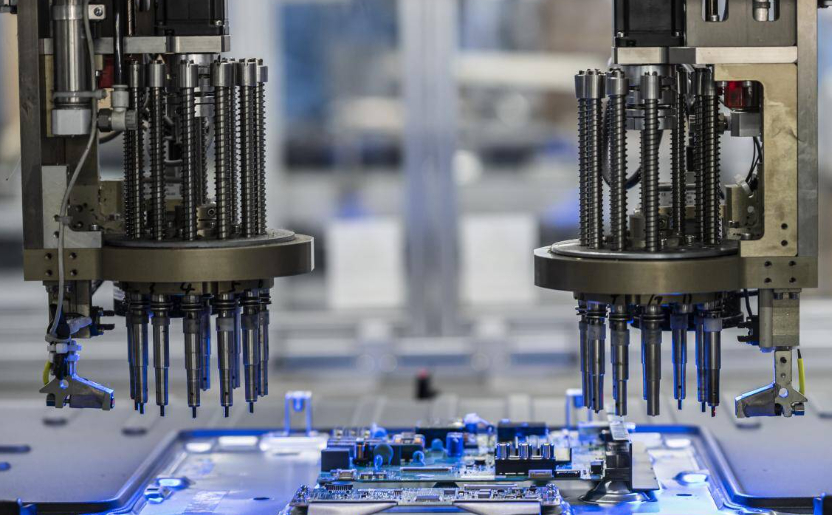
更棘手的是,食品行业产品规格繁杂——从袋装零食到盒装糕点,尺寸差异大、薄膜材质多样。设备如果缺乏柔性适应能力,频繁更换模具反而成为新的瓶颈。这些问题单靠某一台设备升级无法根治,必须从整线集成视角重新审视。
惠州固尔琦的整线解决思路
惠州固尔琦智能设备有限公司提供的后段包装流水线设备,并非简单将全自动套膜热收缩机、胶带封箱机、纸箱打包机串联。其核心价值在于动态节拍匹配:通过PLC中央控制系统实时监测各工位状态,自动调节输送速度与等待间隙。例如,当热收缩机检测到薄膜张力异常时,系统会主动降低前段给料频率,避免堆叠;而当封箱机完成换规格调整后,打包机会自动提速补偿损失的时间。
实际案例中,某酱料生产企业引入这套整线后,换产时间从原来的45分钟缩短至12分钟,套膜收缩后的密封率从96.2%提升到99.1%。这组数据背后,是对加热温控曲线和输送链速比的反复调校——热收缩机的风道设计、温度分区控制,直接决定收缩膜贴合度与表面光泽度,这些细节单看参数表很难察觉。
实践落地的三个关键建议
- 提前做产品尺寸谱系分析:统计近三个月所有SKU的尺寸分布,避免过度追求极端规格的兼容性,反而牺牲常用规格的效率。
- 关注薄膜卷径切换方式:选择配备自动接膜功能的全自动套膜热收缩机,可减少停机换卷频次,这部分时间损耗往往被低估。
- 预留数据接口:后段包装流水线设备应支持MODBUS或OPC UA协议,便于未来接入MES系统,实现生产数据追溯。
从市场反馈看,食品企业采购设备时,越来越看重综合运营成本而非单机价格。惠州固尔琦智能设备有限公司的全自动套膜热收缩机、胶带封箱机、纸箱打包机组合方案,通过减少中间环节的人工干预,使整线操作人员从4人降至1人,年节省人工成本约18万元。对于中小型食品厂而言,这笔账通常一年半即可回本。
包装环节的自动化升级,本质上是对生产节奏的重新掌控。当设备之间的配合从“被动等待”变为“主动协同”,产能提升便不再是纸面参数,而是实实在在的交付能力。惠州固尔琦智能设备有限公司持续深耕后段包装整线领域,正是为了帮助食品企业把这道工序的隐性损耗挖出来、补回去。