惠州固尔琦全自动套膜热收缩包装机在食品日化产线的应用解析
食品与日化行业的后段包装环节,长期以来面临着人力成本高、效率瓶颈明显的双重压力。尤其是套膜热收缩工序,传统半自动设备依赖人工套袋,速度慢且膜料损耗大。惠州固尔琦智能设备有限公司推出的全自动套膜热收缩包装机,正是针对这一痛点设计的——它通过伺服驱动与恒温风道系统的协同,将套膜、封口、热收缩三个动作集成于一条产线,单机产能可达每小时800-1200包,具体视产品尺寸而定。
核心参数与运行逻辑
以固尔琦GE-450型为例,其膜卷宽度兼容范围在200-450mm之间,适用产品长度120-400mm、宽度60-250mm、高度30-150mm。设备采用双推料气缸结构,配合可调式成型模具,换产时仅需松开手轮调节宽度,全程耗时不超过3分钟。热收缩炉体分为预热区、恒温区、冷却区三段,温度控制精度±3℃,PE膜与POF膜均可稳定运行,收缩率控制在2%以内。
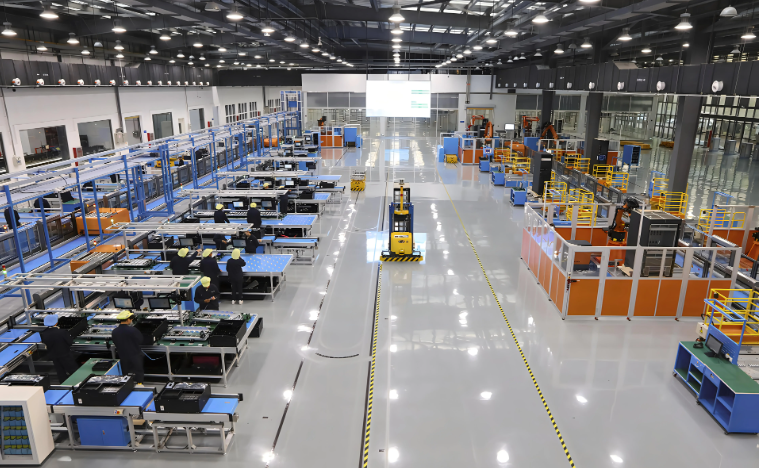
整线布局方面,该机可与胶带封箱机、纸箱打包机无缝对接。从产品进入套膜工位到完成收缩输出,再到自动封箱、打包,形成完整的后段包装流水线设备组合。实际案例中,某日化企业将固尔琦设备接入现有输送带后,操作人员从每班6人缩减至2人,膜料损耗率从8%降至1.5%左右,回收周期约14个月。
安装调试与日常维护要点
设备到场后需注意三点:水平校准是关键,否则膜料跑偏会导致封口歪斜;其次,热收缩炉的循环风机风量需根据产品高度调整,风量过大易吹皱薄膜;最后,切刀温度建议设定在130-150℃之间,过低切不断,过高则会产生焦边。日常保养重点在于链条润滑和感光传感器清洁,建议每500小时保养一次,每2000小时更换一次切刀垫板。
关于常见故障,用户反馈最多的是“收缩后膜面出现水波纹”。这通常不是设备问题,而是膜料储存环境湿度超标所致,POF膜吸湿后收缩不均匀,建议膜卷开封后48小时内使用完毕。另一种情况是“套膜位置偏移”,多因产品输送时的重心不稳引起,可检查进料段皮带张力是否一致,或增加导向护栏。
选型时的两个实用建议
- 如果产品批次多但每批数量少,建议选配伺服电机驱动版本,虽然成本增加约15%,但换产效率提升明显;
- 热收缩炉的加热功率并非越大越好,炉体长度与产品尺寸需匹配,过长的炉体反而会拉低产线节拍。
从整体产线规划角度看,惠州固尔琦智能设备有限公司提供的不仅是单机设备,更注重与前端灌装线、后端码垛系统的信号联动。通过PLC通讯接口,套膜机可自动识别前段来料速度,动态调整自身节拍,避免堆料或空跑。
回到实际生产场景,选择全自动套膜热收缩机时,建议企业先提供典型产品的三维尺寸和产能预期,固尔琦技术团队会据此出具布局图与能耗评估。对于已有封箱机、打包机的产线,也可单独采购套膜段进行改造升级,投资门槛更低。