食品饮料行业后道包装线如何选配合适的全自动套膜热收缩机
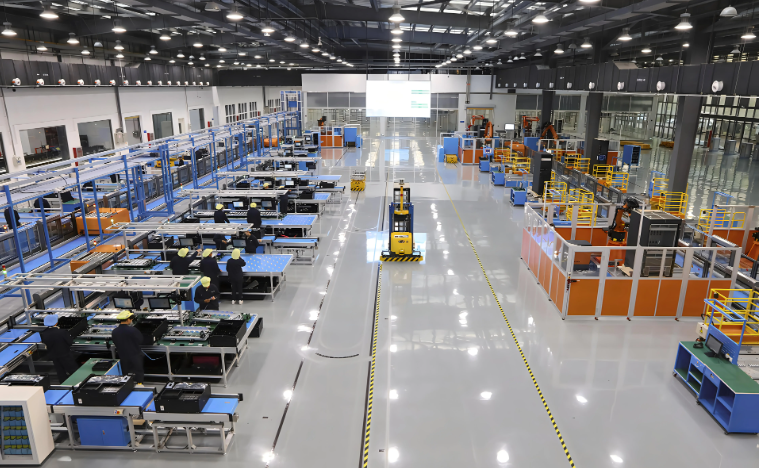
食品饮料行业的后道包装环节,向来是整条产线里最考验设备匹配度的部分。尤其是瓶装、罐装或利乐包产品,从封箱到热收缩,任何一台单机参数与前后工序衔接不上,都会直接导致产线节拍被打乱、甚至频繁停机。惠州固尔琦智能设备有限公司在服务大量食品饮料客户时发现,选配全自动套膜热收缩机,核心并不在于设备本身多先进,而在于它能否与上游的胶带封箱机、下游的码垛或输送系统形成真正的“协同”。
一、先厘清产线瓶颈:你的节拍是多少?
很多客户一上来就问“套膜机最快能跑多少包/分钟”,这其实是个误区。食品饮料产线的瓶颈往往不在单机速度,而在输送衔接的稳定性。比如一条每分钟60箱的饮料线,如果胶带封箱机的出箱间距波动超过±5cm,套膜机的推料机构就会出现空抓或撞箱。因此,选型第一步是明确产线实际节拍(C/T),并让设备供应商据此设计缓冲输送段,而非盲目追求高速。
惠州固尔琦智能设备有限公司的全自动套膜热收缩机,在处理这类问题时通常建议客户采用“伺服定位+气动推料”的复合结构,对瓶身直径在50-125mm、箱体长度200-600mm范围内的产品适应力最强。同时,热收缩炉的温控分区必须≥3段,否则PE膜在收缩时容易出现“鸡心皱”或底部收不紧的情况。
二、与封箱机、打包机的匹配参数
套膜机不是孤立设备,它通常夹在胶带封箱机和纸箱打包机之间。这里有三组硬参数必须对齐:
- 输送高度差:封箱机出料高度与套膜机进料高度误差应控制在±1.5mm内,建议采用可调节地脚+万向滚轮结构。
- 信号握手:套膜机需要接收封箱机给出的“箱体到位”光电信号,延迟响应时间应≤0.2秒,否则高速时会出现追尾。
- 膜卷宽度余量:PE膜宽度应比纸箱周长多出80-120mm,具体视膜厚(通常选用0.03-0.05mm)和收缩比而定。
惠州固尔琦智能设备有限公司在交付后段包装流水线设备时,会特别强调打包机的捆扎带道次与套膜机出料方向的夹角——如果打包机在套膜机之前完成捆扎,那么捆扎带接头凸起高度不能超过2mm,否则会刮伤PE膜。
三、需要留意的三个隐性细节
第一,热收缩炉的排风方向。食品车间通常有洁净度要求,热风循环若直吹产品上方,容易把冷凝水滴带进包装膜内。第二,膜卷的换卷方式,建议选用带储膜缓冲机构的自动接膜装置,避免换卷时产生2-3分钟的断线。第三,输送链条的润滑,在潮湿或含糖分环境中,普通链条油会吸附粉尘,加速磨损,需改用食品级干性润滑剂。
四、常见问题:为什么收缩后底部有“鱼尾纹”?
这通常是收缩炉前段温度过高导致的。膜在进入高温区时,底部边缘先收缩定型,而中后段热量不足,无法完全抚平应力。解决办法不是调高总温,而是将第一温区温度降低8-12°C,同时加大第二温区的风量。另外,检查膜卷的摆臂张力是否稳定,张力波动超过±0.5kg时,膜边缘会产生微褶皱,收缩后就会放大成鱼尾纹。
如果客户同时选配了胶带封箱机和纸箱打包机,惠州固尔琦智能设备有限公司通常会提供一套联动的电控逻辑——封箱机检测到箱内产品高度异常时,可自动将信号传给套膜机暂停推料,避免封膜不完整的箱子混入后道。这种细节在单机采购时看不出来,但整线运行时价值极高。
食品饮料行业的后道包装,说到底是对“稳定性”和“可维护性”的双重考验。选配全自动套膜热收缩机,建议让供应商提供至少一个同行业客户的现场实测数据(包括连续运行8小时的平均故障间隔时间、膜耗占比等),而非只盯着宣传册上的理论产能。与惠州固尔琦智能设备有限公司合作时,我们更愿意先做产线工况诊断,再谈设备选型,因为只有整条后段包装流水线设备顺畅联动,单机的价值才能真正兑现。