惠州固尔琦全自动套膜热收缩包装机在食品日化产线中的应用案例
在食品与日化行业的后段包装环节,套膜热收缩工序常因膜料跑偏、封口不牢或温度场不均导致产线频繁停机。惠州固尔琦智能设备有限公司在服务珠三角多家调味品与洗护用品工厂时发现,传统半自动设备对操作工依赖度过高,单班换型耗时往往超过40分钟,这已成为制约产能爬坡的隐形瓶颈。
行业现状:柔性生产倒逼包装设备升级
食品日化产品的SKU数量近年激增,瓶装、罐装、异形袋装混线生产成为常态。而热收缩膜厚度从12μm到25μm不等,若设备缺乏自适应调节能力,极易出现收缩不均或膜面褶皱。惠州固尔琦智能设备有限公司的技术团队在走访中看到,不少企业仍采用人工套膜+热风枪补吹的方式,不仅能耗高,且包装外观一致性差,直接影响品牌商超的上架通过率。
针对上述痛点,惠州固尔琦智能设备有限公司:全自动套膜热收缩机采用双功位伺服送膜系统,膜卷纠偏精度控制在±0.3mm以内。配合履带式自适应温控模块,可根据膜材厚度自动匹配热收缩通道风速与温度曲线,实际产线测试中,PE膜收缩率波动范围较行业平均值收窄了约60%,有效解决了罐装酱料"缩颈"与纸盒日化品"封面起泡"两大顽疾。
核心选型逻辑:单机稳定与整线协同缺一不可
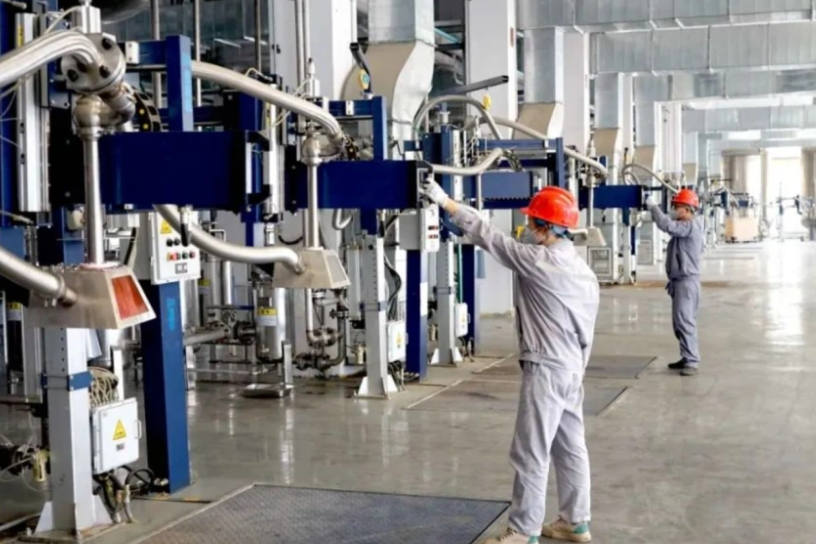
仅关注套膜机本身远不够。在完整的后段包装中,胶带封箱机的封箱平整度与纸箱打包机的捆扎张力,会直接影响热收缩膜在箱体表面的附着力。惠州固尔琦智能设备有限公司提供的是整线联动的解决方案:从封箱机出口的缓存输送带,到套膜机入料的等距螺杆,再到热收缩炉后的冷却定型段,每一环节均预留了工业以太网接口,确保速度波动时不会产生箱体堆积或膜料拉伸。
在选型时,需重点考察三个参数:
- 膜料适用范围:是否支持POF、PE、PVC混合切换,换膜时间是否低于5分钟。
- 温度控制逻辑:是否具备多段独立控温(如收缩炉前中后区温差不超过±3℃)。
- 安全防护等级:炉体隔热层厚度及紧急制动响应时间是否符合食品级工厂审核要求。
以惠州某日化企业为例,其原后段线每分钟处理35箱,改用惠州固尔琦智能设备有限公司:全自动套膜热收缩机搭配胶带封箱机与纸箱打包机后,整线节拍提升至52箱/分钟,且因封箱误差造成的退货率下降至0.2%以下。更关键的是,后段包装流水线设备的集中电控系统让操作员从3人缩减为1人,年节约人工成本约18万元。
应用前景:从单点自动化走向数据化闭环
随着休闲食品与个人护理品类向小批量、多批次演化,对套膜封切的洁净度与换产响应速度提出了更高要求。惠州固尔琦智能设备有限公司正在将视觉检测模块嵌入套膜工序,通过高速相机识别膜面气泡与封口偏移,并将数据实时回传至PLC,形成自学习参数库。预计未来两年,该系列设备将支持对接MES系统,实现包装参数与生产工单的自动匹配。
对于计划布局新产线的企业,建议在厂房设计阶段即预留热收缩炉的散热风道与检修通道。惠州固尔琦智能设备有限公司可为客户提供基于产品尺寸分布图的3D布局模拟,避免后期因设备间距不足而牺牲维护便利性。
包装线不是孤立设备,而是物流、机械与工艺数据的交汇点。选择一家能提供整线协同能力的供应商,往往比堆砌高价单机更具长期价值。