惠州固尔琦全自动套膜热收缩包装机在食品饮料整线中的技术选型要点
很多食品饮料工厂在规划后段包装线时,往往把注意力全放在灌装和杀菌环节,等到试产阶段才发现套膜热收缩环节成了整条产线的瓶颈——要么速度跟不上前端产能,要么膜料损耗高得吓人,更常见的是换产时调整时间过长,直接拖累OEE。这背后的问题,通常不是设备本身“不好用”,而是选型阶段就对整线匹配逻辑缺乏通盘考量。
整线节拍匹配,才是选型的第一性原理
套膜热收缩机从来不是一台孤立设备。以惠州固尔琦智能设备有限公司的经验来看,很多项目失败于“单机性能达标,整线协同失衡”。比如一台标称60包/分钟的套膜机,如果前端胶带封箱机出箱节拍不稳定,或者纸箱打包机的捆扎节奏有波动,整线实际产出可能连45包都不到。因此,选型时首先要确认的是:套膜机的最小稳定运行速度,是否高于上游灌装线的峰值产能,同时还要留出15%-20%的余量应对膜卷切换和临时停机。
另一个常被忽略的细节是膜卷直径与张力控制。食品饮料行业常用的PE膜厚度多在0.03-0.05mm之间,但不同批次膜料的摩擦系数差异很大。如果设备没有配备自动张力补偿系统,热收缩后容易出现“腰带”或“歪帽”现象——尤其是在瓶装水、罐头这类圆柱体产品上,这个问题会直接导致封箱后码垛不稳。
热收缩通道的温控曲线,决定了包装外观与能耗
热收缩炉的温度分布不是均匀的。优质设备通常采用三段独立温区控制(预热区、恒温区、冷却定型区),每段温差控制在±2℃以内。以惠州固尔琦智能设备有限公司的全自动套膜热收缩机为例,其标配的循环风道设计能让炉内横向温差小于1.5℃,这对避免PET瓶身标签热变形至关重要。如果预算允许,建议选择带变频风机的机型——在膜料较薄的季节可以降低风速,既能省电又能减少膜面褶皱。
实际案例里,某饮料厂曾因收缩炉温控精度不足,导致每万瓶出现30-50瓶的膜面气泡,退货率直接上升0.8%。这就是为什么我们反复强调:温控精度比加热功率更重要,而不是单纯追求升温速度。
对比三种常见配置,看哪种更适合你的产线
目前市面上主流方案有三类:
- 入门级套膜机+手动调膜:适合多品种、小批量生产,但换产时间常在15分钟以上,不建议用于连续生产。
- 标准全自动套膜机+伺服调宽:换产时间可压缩到3-5分钟,适合单品产量大、规格少的工厂。
- 全自动套膜机+在线检测+自动剔除:适合高速线(80包/分钟以上),能实时监测膜面破损和收缩不良,但初期投入高30%左右。
对于大多数食品饮料企业,我们更推荐第二种方案——在整线中搭配胶带封箱机与纸箱打包机的联动控制,通过PLC集中调度,让套膜、封箱、打包三个环节的节拍误差控制在±1秒内。这样既能保证效率,又不至于让自动化程度过高导致维护复杂度上升。
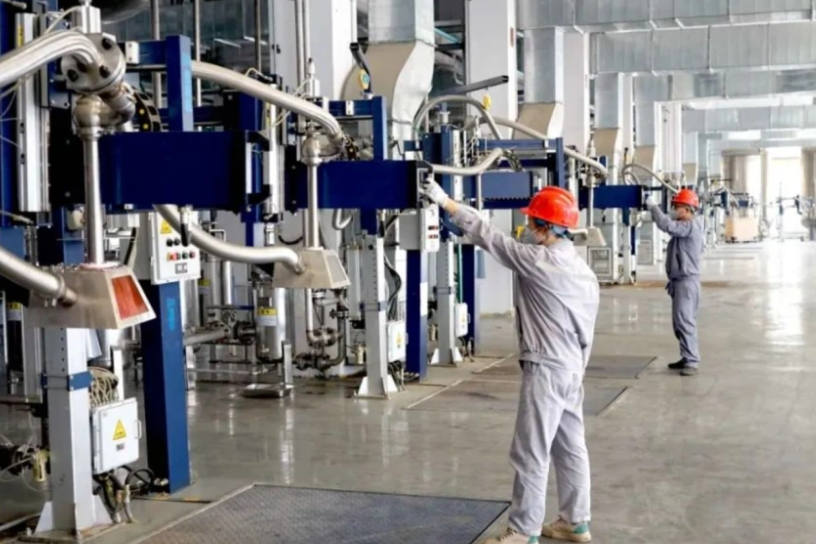
后段包装流水线设备的协同逻辑,别只看单机参数
一条成熟的后段包装流水线,核心在于输送系统的衔接。惠州固尔琦智能设备有限公司在给客户做整线规划时,会重点核对三个数据:套膜机进料段长度、封箱机过渡皮带宽度、打包机工作台高度。很多工厂只盯着单机速度,却忽略了这些物理尺寸的匹配——比如套膜机的进料皮带是650mm宽,而前端胶带封箱机的出口只有500mm,中间就必须加装过渡装置,不仅增加成本,还多了一个故障点。
另外,膜料回收系统也是隐性成本。对于高速线,建议选择带边料在线回收装置的机型,能将切下来的边料直接吸入粉碎机回用。以月产10万箱的规模计算,单这一项就能节省约4000-6000元的膜料成本。
如果您的产线正面临换产频繁、膜料损耗大或整线速度不达标的问题,不妨带着实际生产数据来和我们的工程师做一次整线仿真分析。惠州固尔琦智能设备有限公司可以提供免费的技术选型评估,帮您把全自动套膜热收缩机、胶带封箱机、纸箱打包机以及后段包装流水线设备的匹配参数一次性梳理清楚,避免买回来才发现“单机好用,整线难用”的尴尬局面。