食品饮料行业后段包装线如何选配全自动套膜热收缩机与封箱机联动方案
走进国内任何一家规模化食品饮料工厂的后段包装车间,你大概率会看到这样的场景:开箱机与封箱机高速运转,套膜热收缩机在产线末端等待“接棒”。但真正让生产经理头疼的,往往是这两台设备之间的衔接——速度差、尺寸切换、膜料张力波动,任何一个环节掉链子,整条线就得停下。
为什么联动方案如此难做?核心原因在于,封箱机与套膜热收缩机对包装形态的要求截然不同。封箱机追求的是纸箱上盖的平整与胶带的贴合度,而热收缩机需要的是膜料在高温下的均匀收缩。如果两者之间没有缓冲段或速度匹配逻辑,纸箱在进入收缩炉前稍有歪斜,收缩膜就会出现“鱼尾纹”或局部褶皱,成品外观直接不合格。
技术解析:联动方案的关键在于“中间段”设计
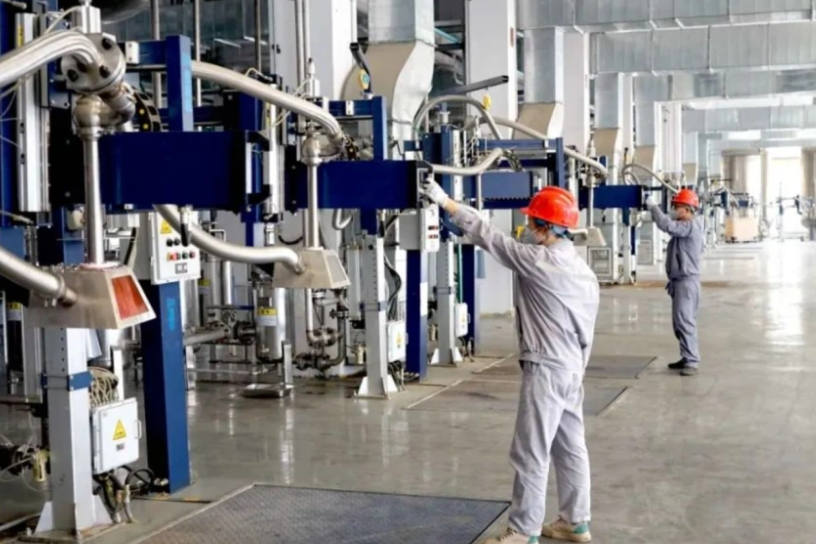
以惠州固尔琦智能设备有限公司的成熟方案为例,全自动套膜热收缩机与胶带封箱机的联动,并非简单地把两台设备首尾相接。我们会在封箱机出口与收缩机入口之间设置一条动力输送带+光电传感段。这条输送带承担两个任务:一是自动调节纸箱间距,确保进入收缩炉的箱体间隔恒定;二是通过变频器控制输送速度,与封箱机的出箱频率实时同步。
实际测试数据表明,当封箱机速度设定为每分钟12箱、收缩机炉道长度为2.5米时,中间缓冲段长度至少需要1.8米,否则膜料预收缩时间不足,套膜效果会明显变差。这一点,很多设备厂商不会主动告诉你。
对比分析:固定联动 vs. 柔性联动
市面上常见的联动方案有两种。一种是硬性联动,即封箱机与收缩机共用同一驱动源,结构简单但灵活性差——一旦产品规格变化,整个系统需要停机调机,耗时往往超过40分钟。另一种是柔性联动,也就是惠州固尔琦智能设备有限公司推荐的方案:两台设备各自独立驱动,通过PLC程序与传感器信号交换实现速度匹配。
- 柔性联动的换型时间可压缩至8分钟以内,适合多规格、小批量的食品饮料订单。
- 硬性联动的采购成本低约15%,但长期停机损耗反而更高。
- 如果您的产线还涉及纸箱打包机(捆扎工序),柔性联动更容易接入第三台设备,无需重新设计输送路径。
从综合效率来看,柔性联动的投资回收期通常不超过10个月,因为每减少一次停机,就意味着多产出几百箱成品。
选配建议:不要只看设备单价
在食品饮料行业,后段包装流水线设备的选配必须站在整线视角来考量。比如,当您的产品线包含多规格纸箱时,套膜热收缩机的膜框调整方式比最大速度更重要——手动螺杆调整与电动伺服调整的价差可能只有2万元,但前者每次换型需要15分钟,后者仅需40秒。
另外,纸箱打包机的位置也值得重新审视。很多企业习惯把打包工序放在封箱之后、套膜之前,但这样会增加一个直角转弯段,反而拉长联动距离。更合理的顺序是:封箱 → 套膜收缩 → 打包 → 码垛,这样输送线呈直线布局,占地更少,故障点也更少。
惠州固尔琦智能设备有限公司在提供全自动套膜热收缩机、胶带封箱机、纸箱打包机及整套后段包装流水线设备时,会先派出工艺工程师到现场测量场地尺寸,并采集实际生产节拍数据。我们不建议客户仅凭设备参数表做决定——因为再好的设备,如果与您的厂房柱距、叉车通道、人员操作习惯不匹配,效果都会大打折扣。
如果您正在规划新产线或改造现有包装段,不妨先梳理清楚三个问题:最大箱体尺寸与重量、单班产量峰值、每天换型次数。带着这三个数据去与设备商沟通,您会发现,真正专业的联动方案从来不是“标准品”,而是围绕您的产品特性定制出来的。