从单机到整线:惠州固尔琦智能设备后段包装流水线规划与实施案例
在食品、饮料、日化等行业,后段包装环节的自动化程度直接决定整条产线的交付效率。很多客户在咨询时,往往先问单机价格,但真正影响综合成本的,是设备之间的衔接逻辑与节拍匹配。今天以惠州固尔琦智能设备有限公司近期交付的一条后段包装流水线为例,聊聊从单机选型到整线规划的关键决策点。
{h2}为什么单机性能优异,整线却频繁停机?{/h2}这是我们在现场调试中遇到最多的问题。单看全自动套膜热收缩机,收缩温度、输送速度都达标;胶带封箱机的折盖动作也流畅;纸箱打包机的捆扎力度均匀。但串联起来后,问题就来了——缓冲工位不足、转向机构节拍不匹配、甚至不同设备间的输送高度差了几公分,都会造成堵箱或空跑。后段包装流水线设备不是简单堆叠,它需要从整体物流路径反推每台单机的参数设定。
{h2}惠州固尔琦的整线规划逻辑:先算节拍,再定设备{/h2}我们接到这个项目时,客户原有的产线是人工套膜、人工封箱、人工打包,产能瓶颈在套膜环节,每小时只有600箱。改造目标很明确:产能提升至1200箱/小时,同时减少3名操作工。技术团队没有急着出方案,而是先在客户现场做了三天的数据采集——记录每台设备实际运行效率、故障频次、以及不同箱型切换时的调整时间。
基于这些数据,我们给出的配置方案是:一台全自动套膜热收缩机(兼容两种膜宽)+ 一台高速胶带封箱机(带自动折盖)+ 一台纸箱打包机(捆扎道数可调),中间通过两条动力滚筒输送线衔接,并增设两个90度转弯机构和一个积放缓冲段。关键点在于,套膜机出口速度设定为35箱/分钟,而封箱机最高可达40箱/分钟,中间的缓冲段就能吸收速度差,避免追尾。
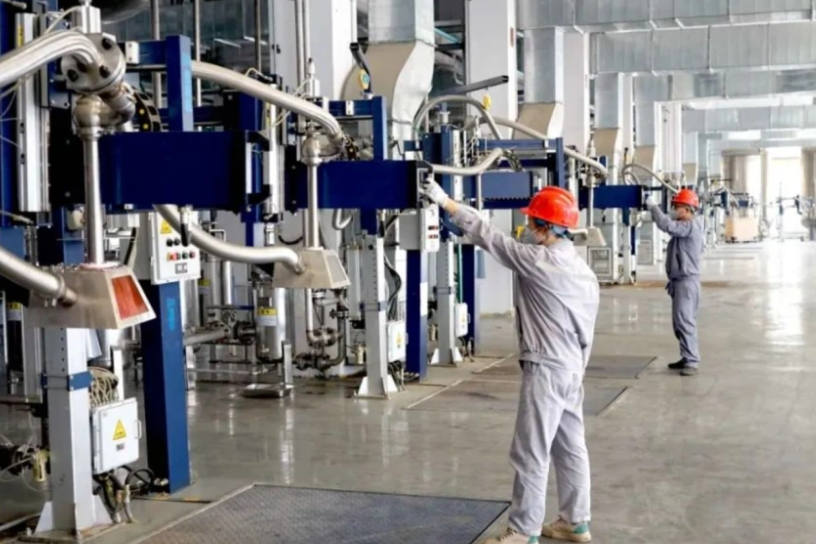
案例复盘:从72小时调试到稳定运行
整线安装完成后,调试花了三天。第一天解决的是套膜机与封箱机之间的高度差——客户原有输送线高度是750mm,而我们的热收缩机出料口是800mm,加了一段可调坡度的过渡板。第二天处理的是打包机与封箱机之间的间距问题,因为纸箱在打包时需要停顿0.8秒,而封箱机是连续流出的,我们在中间加了一个光电感应控制的挡停机构,确保每个箱体都能精准定位。
第三天开始连续试产,前两小时出现了三次膜料偏移,排查后发现是现场压缩空气压力波动导致。加装一个稳压储气罐后,问题彻底解决。目前这条线已稳定运行三个月,实际产能达到1150箱/小时,设备综合效率(OEE)稳定在87%以上,操作工从原来的5人减至2人。
这个案例想说明的是,后段包装流水线设备的价值不在于单机多快,而在于整线的柔性、稳定性和可维护性。惠州固尔琦智能设备有限公司在交付这类项目时,会提供完整的节拍计算书和操作培训,确保客户在换型生产时也能快速调整。
给正在规划后段包装的工程人员几点建议
- 务必做现场数据采集:不要只看设备铭牌参数,要统计实际生产中的换型时间、故障间隔、以及箱体尺寸的波动范围。
- 预留15%-20%的节拍余量:设备标称速度往往在实际工况下打折扣,尤其热收缩机受环境温度影响明显。
- 重视输送线的衔接细节:90度转弯、爬坡段、积放区,这些非标部分往往是整线成败的关键。
- 签合同时明确验收标准:以实际连续运行多少小时、产能达到多少箱为验收条件,而不是单机空转测试。
如果您的产线正面临人工成本高、包装效率低的困扰,不妨先梳理一下后段流程中的瓶颈点。惠州固尔琦智能设备有限公司可提供从全自动套膜热收缩机、胶带封箱机、纸箱打包机到后段包装流水线设备的整体方案咨询,支持先做工艺测试再定方案。