惠州固尔琦智能设备有限公司全自动套膜热收缩包装机在食品行业的应用案例
从人工密集到智能无人化:一条食品后段包装线的蜕变
在休闲食品、烘焙糕点及冷冻调理品领域,后段包装环节的效率和稳定性直接关系到产品的新鲜度与货架期。我们接触过不少珠三角地区的食品厂,其前端灌装或成型速度已提升至每分钟120包以上,但后段套膜、封箱环节却仍依赖8到12名工人进行手工套袋和胶带粘贴。这种“前快后慢”的失衡,不仅造成人工成本高企,更因手部接触带来的卫生隐患成为食安审核的痛点。
某酱料包生产商曾向我们反映,其生产线在旺季时因套膜不整齐导致的热缩破损率高达3.7%,仅此一项每月损失就超过六万元。这背后反映的并非单一设备故障,而是整线协同逻辑的缺失。
针对性破局:套膜热收缩与后道封箱的协同优化
针对上述问题,惠州固尔琦智能设备有限公司提供的并非孤立机型,而是一套完整的后段包装流水线设备方案。核心环节在于将全自动套膜热收缩机与胶带封箱机、纸箱打包机进行节拍耦合。以我们为某饼干企业实施的案例为例,通过伺服控制的推料机构与膜切刀的精准配合,套膜误差被控制在±1.5mm以内,热缩炉采用双温区独立控温,针对不同厚度PE膜自动调节风压,使得收缩后膜面紧贴产品轮廓而无需担心褶皱。
该方案实施后,现场操作人员从9人缩减至2人(仅负责补膜和巡检),整线速度稳定在每分钟45箱。更关键的是,由于采用连续式封箱机配合自适应高度的纸箱折盖机构,不同批次高度差在30mm内的纸箱无需人工调整,换产时间从过去的25分钟缩短至3分钟。
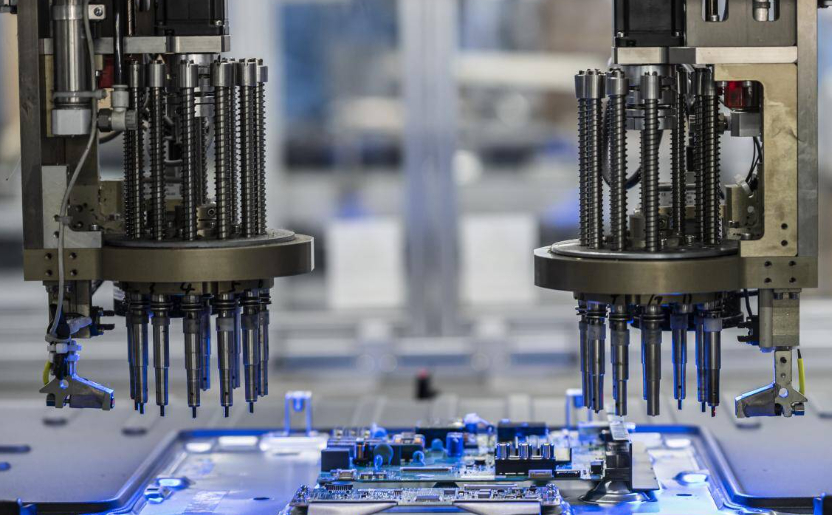
数据背后的细节:为何食品企业更关注膜卷张力与输送带材质
在设备选型时,许多客户容易忽略一个隐性参数——膜卷张力控制的响应时间。我们的全自动套膜热收缩机在放卷机构中加入了气动阻尼缓冲器,当设备从待机切换至高速运行状态时,张力波动值被控制在±0.8N以内,这直接避免了因膜料拉扯不均产生的“鱼尾纹”现象。同时,针对食品车间频繁冲洗的环境,输送带主体采用SUS304不锈钢框架,而皮带材质则选用耐油防腐蚀的PU食品级输送带,这并非所有同行都能做到的标准配置。
值得强调的是,惠州固尔琦智能设备有限公司在整线布局中,特别注重胶带封箱机与纸箱打包机之间的间距设计。我们曾遇到客户因场地限制,要求将打包机紧贴封箱机出口。经过力学模拟,我们将两者之间的过渡段设计为无动力辊筒与气动挡板的组合,既避免了箱体堆积挤压,又保证了打包带与箱体垂直面的贴合度。
- 针对易碎食品(如饼干、蛋卷):建议在热缩通道前增加柔性分料螺旋,减少冲击力。
- 针对高湿度冷冻环境:所有气动元件需选配防锈型电磁阀,且电控柜需加装正压防凝露装置。
实践建议:从单机采购到整线思维的三个关键点
基于多起食品行业交付经验,我们给计划技改的企业三点建议。第一,不要只看单机速度,要核算后段包装流水线设备的OEE(设备综合效率),其中故障停机时间往往占有效时间的12%以上。第二,务必在合同技术协议中明确膜卷内径与最大外径的适配范围,这决定了换卷频次和废膜率。第三,培训一名懂PLC基础操作的机修工,远比依赖厂家远程调试更高效。
目前,惠州固尔琦智能设备有限公司的整线方案已在东莞、惠州及福建的多个食品基地稳定运行超两年。我们观察到,当套膜、封箱、打包三个工序的智能联控真正打通后,包装耗材的综合损耗率能稳定控制在0.8%以内,这为企业在原材料成本上涨周期中争取了宝贵的利润空间。
未来,我们正在尝试将视觉检测系统无缝嵌入现有的全自动套膜热收缩机控制逻辑中,实现膜面印刷图案的自动纠偏。这并非概念炒作,而是基于现有客户对高端礼盒包装外观零瑕疵的刚性需求。对于食品行业而言,后段包装的智能化早已不是选择题,而是关乎品牌信誉的必修课。