从单机到整线:惠州固尔琦解析后道自动化包装流水线方案设计流程
当一条日产数万件的生产线即将收官,真正的考验才刚刚开始。许多工厂的瓶颈不在前道加工,而在后道包装——纸箱成型慢、封箱歪斜、套膜不紧、码垛错位,每一处都在吞噬产能。我们见过太多客户,前段设备跑得飞快,后段却要靠十几名工人手忙脚乱地补救,人力成本高企,品质却依然波动。
后道包装为什么总是“卡脖子”?
问题往往出在“单机思维”上。采购时只看单台设备的速度,忽略了整线节拍的匹配性。比如一台胶带封箱机标称30箱/分钟,但前端的纸箱成型供料只有20箱/分钟,整线实际产能就被死死压住。更隐蔽的坑在于尺寸切换——产品规格稍有变化,人工调机就要耗掉半小时,批量小的订单根本不敢接。
以惠州固尔琦智能设备有限公司的实践经验来看,真正的后道自动化,不是把几台机器简单连起来,而是重新设计物料的流动逻辑。从开箱、封箱、打包到套膜热收缩,每一段的速度、缓存、转向机构都必须按峰值产能的1.2倍冗余来匹配,否则任何一个微小的停顿都会像多米诺骨牌一样传导下去。
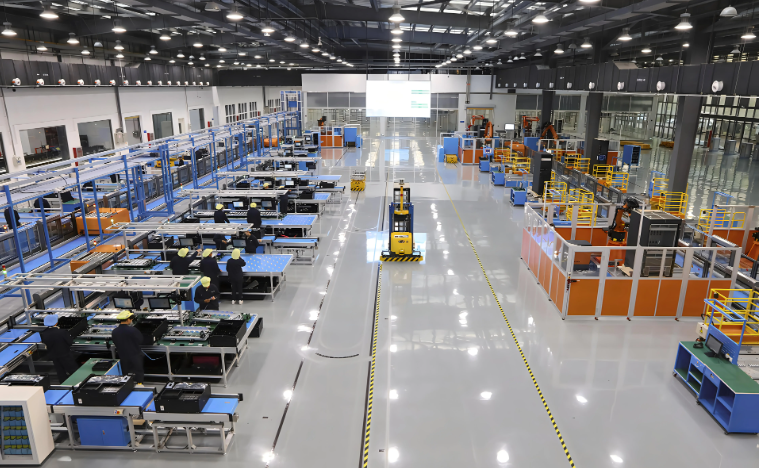
从单机到整线:惠州固尔琦的方案设计流程
我们一般分四步走。第一步是**现场数据采集**,不只看产品尺寸和重量,更要统计一天内的规格切换频次、纸箱批次差异、甚至车间温湿度对热收缩膜收缩率的影响。第二步是**节拍仿真**,用软件跑一遍整线逻辑,找出潜在的堵料点。第三步才是设备选型,这时全自动套膜热收缩机、胶带封箱机、纸箱打包机的具体型号参数,必须服从整线布局,而不是反过来。
第四步也最关键——**预留柔性接口**。比如在封箱机与打包机之间设计一段可拆卸的缓存皮带,未来要加装称重剔除或贴标设备时,不用推翻重来。惠州固尔琦智能设备有限公司的后段包装流水线设备,在出厂前都会做72小时连续空跑测试,重点验证的就是这种切换场景下的稳定性。
实践中的三个关键细节
- 膜料张力控制:全自动套膜热收缩机如果张力波动超过±5%,收缩后薄膜就会产生褶皱或破洞。我们要求在进膜辊加装伺服张力传感器,而不是依赖机械弹簧。
- 封箱机胶带轨迹:胶带封箱机的压轮倾角要随纸箱硬度微调,硬纸箱用大倾角,软纸箱用小倾角,否则封口会翘边。这个参数很多厂家根本不会告诉客户。
- 打包机捆扎力:纸箱打包机的捆扎力不是越大越好,易碎品需要低张力模式,重货则需要双道捆扎。整线设计时就要把产品矩阵按捆扎要求分组。
如果您的产线正面临类似困扰,不妨先画一张“产品-包装-节拍”对照表,再逐段核算瓶颈。惠州固尔琦智能设备有限公司的工程师团队可以免费帮您做一次后道包装的现状评估,提供针对性的整线改造建议。自动化不是目的,稳定地省人、省心、省成本才是。
后道包装的价值,正在被越来越多的制造企业重新认识。从单机到整线,不仅是设备的连接,更是对生产逻辑的一次梳理。未来工厂的竞争力,恰恰藏在这些不起眼的封箱、打包、套膜动作里。惠州固尔琦智能设备有限公司将继续深耕这一领域,用更扎实的方案设计,帮客户把最后一公里跑顺。