胶带自动封箱机与纸箱捆扎打包机联动方案:惠州固尔琦设备选型对比
后段包装环节的瓶颈,往往不在单机速度,而在设备间的衔接逻辑。惠州固尔琦智能设备有限公司在服务大量电商、食品、日化客户后,发现胶带封箱机与纸箱捆扎打包机的联动方案,直接影响整线效率与耗材成本。本文基于实际项目,给出选型对比与配置建议。
联动方案的两种典型架构
目前主流做法分为“封箱-捆扎串联”与“封箱-捆扎-热收缩并联”两种。前者适合纸箱规格统一、产量稳定的场景——胶带封箱机完成上盖封箱后,直接通过90度转角输送至纸箱打包机,节拍可控制在每分钟12-15箱。后者则需引入分道机构,将部分纸箱分流至全自动套膜热收缩机线体,适合需要防潮、防破损的高附加值产品。
选型关键点:机架承重与输送高度
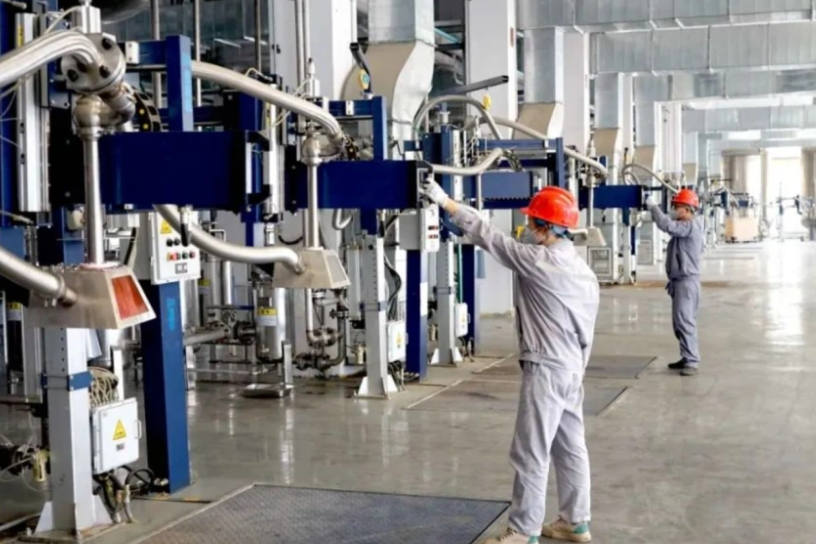
不少客户忽略的是:胶带封箱机出箱高度通常为600-750mm,而纸箱打包机的工作台面高度多在780-820mm。若不做过渡装置,纸箱在跌落或爬坡时容易错位。惠州固尔琦智能设备有限公司的联动方案标配可调式动力辊筒过渡段,并预留±50mm的高度调节余量,确保两种机型无缝对接。
捆扎机选型:低频次用侧打,高频次用顶打
当纸箱长度大于600mm时,建议选用侧打式纸箱打包机,避免捆扎带刮擦箱面;若产量超过20箱/分钟,则需顶打式机型配合打包带预抽紧机构。注意,捆扎带的接头位置应统一朝向箱体侧面,否则后续码垛时容易刮破热收缩膜。
- 胶带封箱机:推荐选用“即贴即断”刀头,减少胶带拉伸变形。
- 纸箱打包机:检查机芯的切刀寿命,建议选用钨钢材质,可连续工作10万次以上。
- 全自动套膜热收缩机:若与封箱机联动,需确认膜卷宽度与纸箱高度的匹配范围。
案例:某日化企业后段改造实录
该客户原有两条独立产线,封箱后人工搬运至捆扎工位,耗时且易损坏箱角。采用惠州固尔琦智能设备有限公司的联动方案后,将胶带封箱机出箱端与纸箱打包机进箱端通过3米动力输送线连接,并增设光电感应器实现自动排队。改造后,操作工从4人减至1人,封箱-捆扎总耗时降低38%,且纸箱破损率由原来的0.7%下降至0.1%以内。
对于需要更高防护等级的客户,可在捆扎后段追加全自动套膜热收缩机,实现封箱、捆扎、套膜、热缩一次完成。整条后段包装流水线设备均通过PLC中央控制,换产时只需在触摸屏输入箱型尺寸,各工位自动调整,换单时间控制在3分钟以内。
结论:按产能与耗材成本做取舍
联动方案并非越复杂越好。若日产量低于5000箱,采用“封箱机+手动捆扎”反而更经济;而日产量超过2万箱的客户,务必选择胶带封箱机与纸箱打包机直连,并预留热收缩机接口。惠州固尔琦智能设备有限公司可提供免费产线诊断,根据实际箱型、节拍、场地尺寸出具选型对比表,确保投资回报周期不超过18个月。